

自动化弧形板生产线鉴定
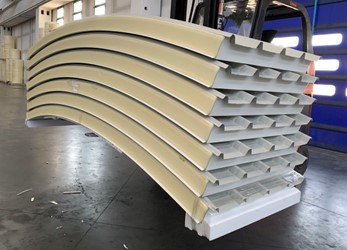
在 100 mm 弧形夹芯板自动化生产线的鉴定试验期间,Ecofoam® EC 聚醇系统表现出优异的流动性能和可靠的模腔填充效果。
试验确定脱模时间是影响板材完整性的关键工艺参数。通过将脱模时间延长至约 35 分钟,该系统消除了芯材开裂和表面变形,使应用密度低至 37 kg/m³ 时仍能持续产出合格板材。
随着工艺窗口的确定,下一阶段的开发重点是优化生坯强度,以在保持产品质量的同时达到客户的标准脱模周期时间。
项目概览
应用:弧形聚氨酯 (PU) 夹芯板 – 100 mm 厚度
生产环境:配备后固化站的自动化成型单元
主要目标:验证在不中断生产的情况下,向 Ecofoam® EC 的低影响过渡
关键成果:在 37–40 kg/m³ 的应用密度下实现稳定的板材生产。在约 35 分钟的脱模时间下实现外观合格。
下一步开发计划:调节反应活性以缩短脱模时间,同时保持板材完整性
生产挑战
制造弧形聚氨酯 (PU) 夹芯板涉及多个对工艺敏感的变量,这些变量直接影响板材质量。客户需要在保持现有自动化生产线稳定生产条件的同时,验证新的聚氨酯系统。
关键技术要求包括:
保持弧形金属面层的外观表面质量
确保复杂模具几何形状内的泡沫填充均匀
保持生产节拍和自动化稳定性
在没有结构缺陷的情况下验证低密度能力
在早期试验中,过早脱模的板材出现了芯材开裂和局部泡沫变形,导致金属表皮出现明显的鼓包。因此,确定并稳定关键工艺窗口变得至关重要。
FSI 解决方案
FSI 实施了结构化的技术鉴定和稳定计划,旨在确定控制变量并建立可靠的操作窗口。
技术对接
定义性能标准和验收参数
设计结构化的试验和验证方案
受控生产试验
在客户的自动化板材生产线上进行现场实施
在持续工艺监控下进行受控的系统切换
快速工艺稳定
对生产数据的分析表明,脱模时间是影响板材质量的主导变量。通过调整脱模周期,FSI 建立了稳定的工艺窗口,消除了内部缺陷并恢复了板材的外观合格性。
基于证据的验证
生产 16 块完整板材用于验证
反应活性测试和记录
交付用于内部审批的技术证据包
结果
Ecofoam® EC 系统在生产条件下表现出可靠的加工性能和一致的板材质量。关键成果包括:
在弧形几何形状中表现出优异的流动行为和模具填充效果
板材完整性稳定,无芯材开裂
在优化的脱模时间下恢复了外观合格性
应用密度验证低至 37 kg/m³
试验确认,可以在不损害密度目标或设备兼容性的情况下实现工艺稳定性。
参数 结果
板材厚度 100 mm
应用密度 37–40 kg/m³
合格脱模时间 约 35 分钟
试验产量 16 块板材
附加测试 反应活性验证
视觉证据
过早脱模时的芯材开裂和泡沫变形
图 1 – 过早脱模时的芯材开裂和泡沫变形
显示稳定泡沫形貌的参考芯材结构
图 2 – 参考芯材结构 – 稳定的泡沫形貌
使用 Ecofoam EC 生产的成品弧形夹芯板
图 3 – 使用 Ecofoam® EC 生产的成品弧形夹芯板
客户成果
试验确认,Ecofoam® EC 能够在客户的自动化生产线上,在要求的密度范围内可靠地生产合格的弧形板材。
通过结构化的工艺分析,FSI 确定了控制板材完整性的关键工艺参数,并为生产定义了明确的稳定窗口。
下一阶段将侧重于生坯强度优化,使系统能够在不损害质量的情况下达到客户的标准脱模周期时间。
项目概览
生产挑战
FSI 解决方案
结果
视觉证据
客户成果